

注塑模具是塑料制品批量生产的核心装备,其结构设计直接影响产品质量和生产效率。以下是基于行业标准的注塑模具结构基本常识解析:
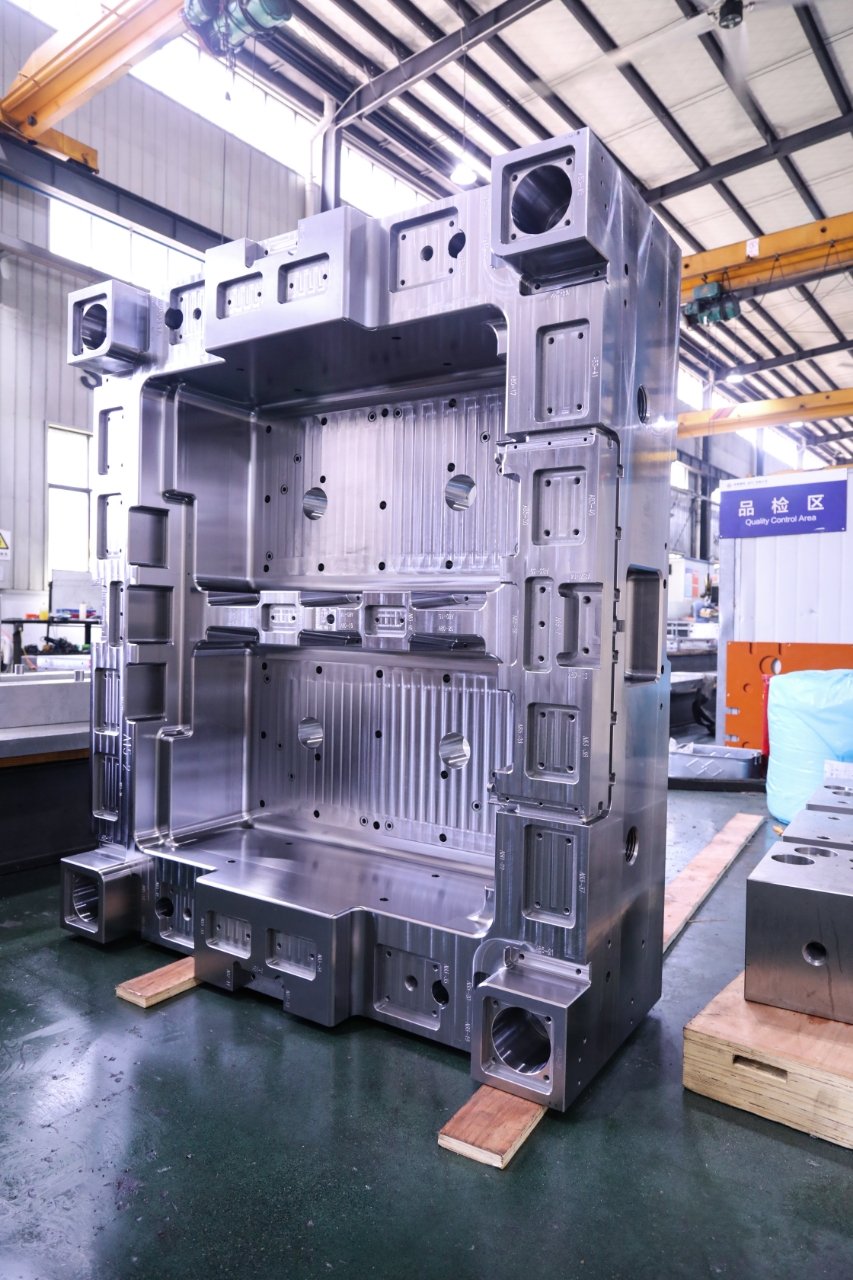
一、核心结构系统
注塑模具由七大系统协同运作:
-
成型系统
- 型腔(凹模):成型塑件外表面
- 型芯(凸模):成型塑件内表面
- 镶件与侧型芯:复杂部位局部成型及侧孔/侧凹处理
关键配合:凸凹模间隙精度需控制在±0.05mm内
-
浇注系统
- 主流道:连接注塑机喷嘴
- 分流道:熔融塑料分配通道
- 浇口:控制进料速度与方向(点浇口/侧浇口等)
- 冷料井:储存前锋冷料
-
导向系统
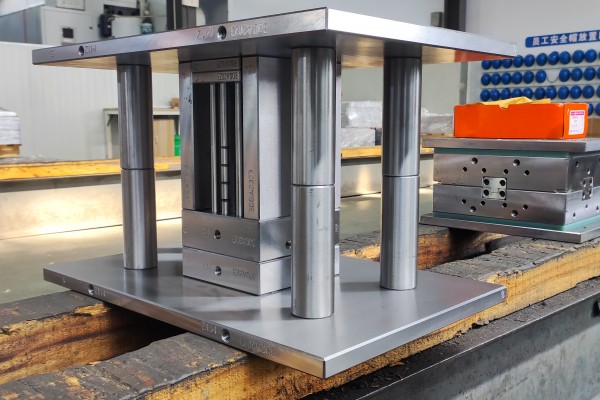
- 导柱/导套:确保动定模精准对位(间隙≤0.02mm)
- 定位销:辅助二次精定位
-
顶出系统
- 推杆:直接顶出小型塑件
- 推管:筒状件脱模
- 推件板:大面积薄壁件脱模
- 复位杆:顶出机构回位
二、关键辅助机构
-
温度控制系统
- 冷却水路:循环水控制模温(模具温度误差需≤3℃)
- 热流道:保持流道熔融状态(适用多腔模具)
-
抽芯机构
- 斜导柱+滑块:侧向分型处理侧孔
- 液压抽芯:大行程复杂结构首选
-
排气系统
- 分型面设0.03-0.05mm排气槽
- 顶杆间隙辅助排气
三、分型面设计原则
分型面是动定模的分界面,设计需兼顾:
-
功能性
- 位于塑件最大轮廓处确保脱模
- 避开外观面与高精度配合区
-
工艺性
- 优先平直面(加工成本仅为曲面1/5)
- 侧抽芯位置优化至动模侧
-
经济性
- 减少镶件数量(每增加1个镶件成本上升15%)
- 采用阶梯分型面降低脱模斜度差异
四、温度与压力控制要点
| 参数 | ABS示例 | PP示例 | 作用原理 |
|---|---|---|---|
| portant;">塑化段温度 | 210-230℃ | 220-240℃ | 材料均匀熔融 |
| portant;">模具温度 | 40-70℃ | 20-70℃ | 控制结晶度与收缩率 |
| portant;">注射压力 | 70-120MPa | 50-100MPa | 确保型腔完全填充 |
| portant;">保压压力 | 注射压力的50%-80% | 注射压力的40%-70% | 补偿收缩 |
调机技巧:浇口喷痕可通过升高模温(+10-15℃)及降低一段注射速度解决
️ 五、常见故障与预防
| 故障现象 | 根本原因 | 解决方案 |
|---|---|---|
| 飞边/溢料 | 分型面不平或锁模力不足 | 研合分型面;增加锁模力 |
| 顶白/变形 | 顶出不平衡或冷却不足 | 优化顶杆布局;延长冷却时间 |
| 尺寸不稳定 | 模温波动>5℃ | 增加模温机并联回路 |
总结
注塑模具是精密系统集成体,需掌握三核心:
- 结构协同:七大系统需匹配产品特性(如薄壁件强化顶出系统)
- 温度精准:料筒分段控温±3℃,模温梯度<2℃/cm²
- 分型优化:遵循"最大轮廓+避关键面+简化加工"原则
延伸建议:新模试产需执行 "温度-压力-速度" 三阶参数调试法(先定温度,再调速度,末定压力)。